实验室的机床精度,为何一到工厂就"变形"?
在精密制造领域,一个令人困惑的现象屡见不鲜:一台在实验室里能达到微米级精度的机床,一旦被搬进生产车间,其加工精度就可能明显下降,甚至无法满足同样的技术要求。这种“水土不服”并非机床本身的质量问题,而是由实验室与工厂之间巨大的环境、使用及管理差异所导致的。本文将深入剖析两大场景的核心区别,揭示精度“变形”背后的真正原因。
1. 热环境的剧烈变化
实验室通常配备恒温恒湿系统,温度控制在20±0.5℃甚至更严苛,且温度梯度极小。机床在这种环境下热变形稳定,几何精度得以保持。工厂车间往往空间高大、设备密集、人员流动大,温度可能在一天内波动10℃以上。机床各部件因材料、结构不同,对温度变化的响应速度各异,导致主轴伸长、床身扭曲、导轨变形等热误差。研究表明,热误差可占机床总误差的40%~70%,是精度下降的首要元凶。
2. 振动与地基的差异
实验室机床通常安装在独立、防振的地基上,周围无强振动源。工厂则常有冲压机、行车、叉车甚至邻近交通的振动干扰。这些振动会通过地基传递到机床,引起刀具与工件间的相对位移,影响表面粗糙度和尺寸精度。工厂地面往往不如实验室专用地基坚固,可能导致机床安装后几何精度失稳,如导轨扭曲、水平超差。
3. 使用方式与负载的转变
实验室里,机床多用于工艺试验或小批量精细加工,切削参数保守,负载轻且稳定。工厂则追求效率,往往采用大切削用量、连续长时间运行。这会引发以下问题:
- 切削力大幅增加,导致工艺系统变形加大。
- 主轴、轴承和导轨磨损加速,精度保持性下降。
- 切屑、切削液飞溅,影响热平衡和运动部件顺畅度。
4. 维护与校准的频率不同
实验室技术人员通常每次实验前后都对机床进行校准和保养,并使用激光干涉仪等高精度仪器定期检测。工厂环境下,设备往往24小时连轴转,维护时间被压缩,校准周期拉长。一旦出现精度偏差,可能未及时补偿,积小成多。另外,工厂的测量手段通常在线、快速,但精度低于实验室的离线检测,难以及时发现微小的精度劣化。
5. 环境洁净度的巨大差异
实验室洁净度高,空气中尘埃、油雾少,对精密导轨、轴承和光栅尺的污染小。工厂车间空气中弥漫着粉尘、水汽和油雾,这些污染物会进入机床运动副,加剧磨损,导致爬行、定位不准。光栅尺被污染后甚至直接产生信号错误,使数控系统失常。
6. 电气与气源质量的波动
实验室通常为机床配备稳压电源和纯净气源。工厂电网可能因大功率设备启停而电压波动、谐波污染严重,影响数控系统和伺服驱动稳定性。压缩空气中含水和油,若净化不彻底,会锈蚀气动元件、堵塞精密阀门,间接影响机床动作精度。
7. 操作人员与工艺适配
实验室操作者多为研究型人员,对机床性能了如指掌,且工艺参数经过精细优化。工厂操作者可能技能水平参差不齐,有时为赶产量而忽视工艺规范。工厂的工件材料批次差异、夹具通用性等也会带来新的误差源,使得原本在实验室验证过的精度无法复现。
如何解决“水土不服”?
要让机床在工厂里也保持精度,需要从设计和使用两端着手:
1. 热误差补偿:在机床上安装温度传感器,通过数控系统实时补偿热变形。
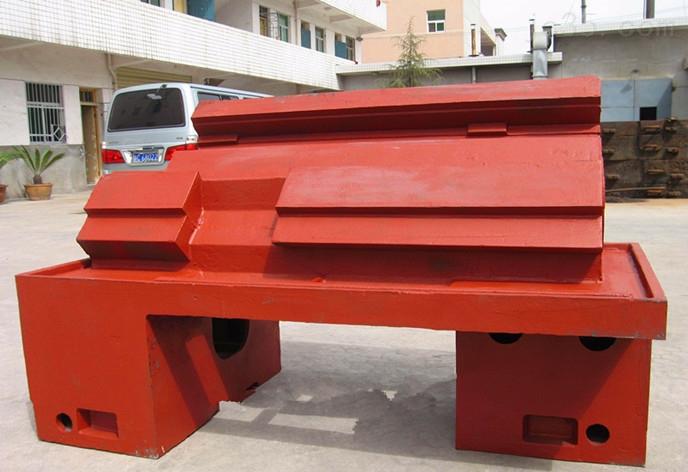
2. 增强刚性:提高床身、立柱等基础件刚度,采用矿物铸造或有限元优化结构。
3. 主动防振:在机床脚下安装减振器,或为精密机床设立独立防振地基。
4. 加强维护:制定严格的工厂环境维护计划,定期清洁、润滑和校准。
5. 环境控制:尽量为精密加工区域配置空调、空气过滤和稳压气源。
6. 培训与标准化:提升操作者技能,严格执行工艺规范,避免超负荷使用。
诚然,在车间旁完美复制实验室环境既不现实也不经济,但通过理解并抑制定误差来源,可以在工厂条件下尽可能靠近实验室的精度水平。机床的高精度不只是一个“数字”,更是整个制造系统与环境协同的结果。只有综合改善工厂的热、振、洁、电、人五个维度,才能真正留住那微米级的精度。
如若转载,请注明出处:http://www.jysfengyuanjixie.com/product/52.html
更新时间:2026-10-05 22:44:38